
Herramientas de Enderezado y Soldadura para Taller Hojalatería
Arma tu taller de hojalatería con las herramientas clave de enderezado y soldadura MIG: torres, kits de planchado, antorchas y EPP. Lista completa aquí.
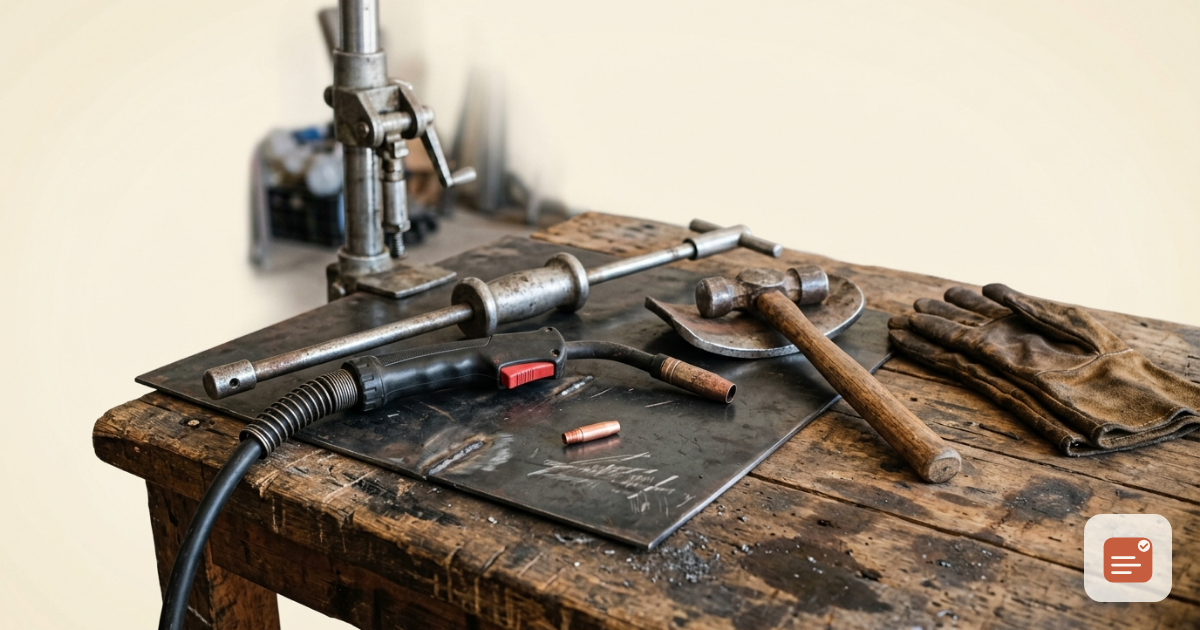
Enderezado manual: martillos, mandriles y kits de planchado
Don Beto recibe un Jetta 2018 con golpe en la salpicadera trasera izquierda. Antes de pensar en soldar, sabe que el 70% del trabajo va a ser devolver el metal a su lugar sin generar más daño. Para eso necesita el kit de planchado automotriz bien armado y a la mano del primer ayudante.
La diferencia entre un martillo barato y un martillo de planchado profesional está en el equilibrio y el acabado de la cabeza. Si la cabeza deja marca en la lámina, vas a lijar y masillar de más. Cada tipo de golpe pide su martillo; combinar usos solo te genera mermas y tiempo perdido.
Martillos de planchado y sus usos específicos
Un juego mínimo de cinco cabezas cubre el 90% de los trabajos en carrocería: picudo para hundir, de bola para superficies curvas, peine para enderezar largueros, cruz para aluminio y maza de planchado para golpes generales en zonas que después se van a reforzar.
- Regla operativa: no uses maza para aplanar panel visible; la marca siempre se queda.
- Regla operativa: mango de nogal o fresno absorbe mejor la vibración que el mango de plástico.
Mandriles, formones y spoons de contorno
El mandril no es un lujo, es lo que sostiene la lámina por detrás mientras el martillo golpea por fuera. Los spoons (cucharas) sirven para atacar zonas cóncavas donde el martillo no llega. Los formones de punta fina abren dobleces en largueros y zonas de difícil acceso, tipo caja de batería o túnel de transmisión.
Para una abolladura en columna "A" de un Sentra, la combinación clásica es: spoon de punta fina + martillo de cabeza redondeada + mandril tipo "dumpling" del lado opuesto. Si el daño está en la parte superior del cofre, entra el formón de 12 mm y martillo de bola.
Kits de varillas, ventosas y martillos de inercia
Los kits de varillas y ventosas resuelven abolladuras sin pintura cuando el daño no rompió la pintura y la lámina es accesible por detrás. En el taller de hojalatería y pintura clásico casi no se usan para reparaciones grandes, pero sí para detalles finales antes de pintar.
El martillo de inercia (slap hammer) entra a tirar hacia afuera golpes donde la lámina quedó atrapada entre paneles: llega donde el spoon no entra y resuelve en una sola jalada.
Paso accionable: arma tu kit de planchado automotriz con al menos 8 martillos, 12 spoons/formones y 6 mandriles de tamaños variados. Bien armado te cuesta entre $18,000 y $35,000 MXN y te ahorra el doble en masilla y tiempo.
Sistemas de enderezado con torre y puente de pulling
Doña Carmen pregunta cuánto va a costar enderezar la caja de su Tahoe 2015 que se le metió en una colisión lateral. Don Toño le explica que sin torre de enderezado para carrocería y puente, la pieza no se puede devolver a medidas originales.
Esto es equipo serio y representa una inversión que se paga sola en 8-12 meses si el taller factura arriba de $80,000 MXN al mes.
Torre de pulling vertical y sus accesorios
La torre vertical es la columna central con poleas, cadenas y un sistema hidráulico o mecánico que permite tirar desde múltiples ángulos. Hay torres de una columna, de dos columnas en línea y tipo "H" para taller mediano. Una torre de buena capacidad jala entre 5 y 10 toneladas, suficiente para camionetas y SUVs que llegan al taller.
Los accesorios básicos son: barra de tiro, adaptador para fijar al chasis, cadena grado 70 de 3 metros, ganchos "J", mordazas para lámina y un juego de cuñas. La calidad del accesorio define la calidad de la reparación: un gancho barato se abre a media jalada y arruina la pieza.
Puente de reparación horizontal para daños severos
El puente de pulling automotriz horizontal es la mesa con rieles donde se monta el coche para trabajos de chasis, suspensión y pisos. Te permite medir con galgas de control de daños (las reglas largas con punteros que checan distancia entre puntos estructurales) y jalar desde abajo con gato hidráulico.
En daños donde se movió la "x" del coche (distancia entre torres de amortiguador y el centro del vehículo), el puente es obligatorio. No hay torre que sustituya al puente cuando el daño es de estructura, y aceptarlo sin medirlo antes te lleva a tener que rehacer la reparación completa.
Anclajes, cadenas y ganchos de tracción
Los anclajes son las mordazas que se atornillan o se soldan al chasis para fijar la cadena. Nunca jales de la lámina directamente: la vas a romper o vas a generar un pliegue nuevo donde no lo había.
- Regla operativa: usa siempre cadena grado 70 de 3/8" mínimo. Cadena de ferretería no aguanta un jalón serio.
- Regla operativa: ancla a punto estructural OEM, nunca a panel de lámina.
Paso accionable: cotiza torre + puente usados entre $90,000 y $250,000 MXN; nuevos entre $180,000 y $600,000 MXN según capacidad. Una torre de 10 toneladas cubre el 90% de los coches que llegan al taller mexicano promedio.
Soldadura MIG/MAG para carrocería: equipo y ajustes clave
Llega un Civic al taller con la punta del cofre rota a la mitad. La soldadura MIG para hojalatería es la que va a permitir unir la pieza de repuesto con el panel original. Si tu máquina no está bien calibrada, el cordón sale poroso o con exceso de penetración y todo se raja al primer bache fuerte.
Antorcha MIG, alimentador de alambre y boquillas
La antorcha MIG es la pistola por donde sale el alambre y el gas. Las antorchas MIG MAG más comunes en carrocería son de 250 A con cuello fijo o giratorio.
El alimentador de alambre es el motor interno que empuja el rollo a velocidad constante. Si el rodillo está gastado, el avance se vuelve errático y el arco falla.
La boquilla se elige según diámetro de alambre y tipo de junta:
0.6 mm 9-10 mm Acero delgado, paneles 0.8 mm 11-12 mm Acero general de carrocería 0.9 mm 12-13 mm Soldadura de refuerzo, secciones 1.0 mm 14-15 mm Chasis, reparaciones gruesasGas de protección: argón, CO₂ y mezclas
El gas no es decoración: protege el charco de soldadura del oxígeno. Cada mezcla tiene su uso correcto y cambiar de gas cambia el resultado del cordón.
- 100% CO₂: cordón más duro, más penetración, más humo. Sirve para acero estructural.
- 75% argón / 25% CO₂ (C25): la mezcla más usada en carrocería de acero. Cordón limpio y buena penetración.
- 80% argón / 20% CO₂: un poco más suave, ideal para lámina delgada.
- 100% argón: obligatorio para aluminio con MIG-brazing y para TIG.
Parámetros de voltaje, amperaje y velocidad de alimentación
Estos tres parámetros son el "triángulo sagrado" de la soldadura MIG/MAG. Si uno está mal, todo falla. La siguiente tabla sirve como punto de partida, después siempre se ajusta al oído y a la vista.
Acero lámina 0.8-1.0 mm 16-18 V 60-90 A 0.6 mm Acero panel 1.0-1.5 mm 18-20 V 90-130 A 0.8 mm Acero chasis 2.0-3.0 mm 20-23 V 140-180 A 0.9 mm Acero refuerzo 3.0 mm+ 22-25 V 180-220 A 1.0 mmRegla operativa: empieza con voltaje bajo y ve subiendo hasta que el cordón suene como fritura continua en aceite, no como palomitas reventadas.
Tipos de alambre: sólido, tubular y cobreado
- Sólido (ER70S-6): el más usado en carrocería, cobreado para evitar oxidación del rollo.
- Tubular con fundente: para soldar sobre acero galvanizado o con algo de pintura sin tanto precalentamiento.
- Cobreado: el recubrimiento de cobre protege de la oxidación y mejora el contacto eléctrico con el tubo de contacto.
Paso accionable: calibra tu MIG al inicio de la jornada con un cordón de prueba de 10 cm sobre un pedazo del mismo material. Si perfora la lámina, baja voltaje; si no funde, sube hasta ver el baño de soldadura.
Soldadura de punto por resistencia y MIG-brazing para aluminio
Cada vez llegan más unidades con aluminio en cofre, tapas o puertas, y los autos modernos traen la mitad de sus uniones soldadas de fábrica con soldadura de punto por resistencia. Si no tienes el equipo, no puedes "reparar como original" ni pasar la revisión de aseguradoras serias.
Máquina de soldadura de punto por resistencia
La máquina de punto usa dos electrodos de cobre que aprietan el metal y pasan corriente para generar calor por resistencia. En taller se usa para reemplazar paneles pegados-soldados OEM.
Hay máquinas inverter de 8,000 a 16,000 A que son las que sirven en carrocería moderna; las de 4,000 A ya se quedan cortas para doble pared de acero.
Básica 220V 4,000-6,000 A $25,000-$60,000 MXN Media inverter 8,000-10,000 A $80,000-$160,000 MXN Profesional 12,000-16,000 A $200,000-$450,000 MXNElectrodos, caps y mantenimiento de puntas
Los electrodos son las puntas de cobre que transmiten la corriente. Los caps son las puntas roscadas que se desgastan primero.
Si la punta está quemada o sucia, el punto sale frío y no pega, y luego la aseguradora te regresa la unidad.
- Regla operativa: lima la punta cada 50-80 puntos, no esperes a que falle el cordón.
- Regla operativa: reemplaza el cap cuando la punta tenga más de 2 mm de consumo.
Soldadura MIG-brazing para piezas de aluminio y galvanizadas
El MIG brazing aluminio automotriz no es soldadura tradicional: es una unión a menor temperatura donde el material de aporte funde a unos 400-600 °C sin fundir la pieza base. Se usa con alambre de aluminio-silicio (AlSi5 o AlSi12) y gas 100% argón.
Para paneles galvanizados entra MIG-brazing con alambre CuSi3 (cobre-silicio), que no levanta el zinc y deja un cordón limpio y pintable.
Paso accionable: si recibes un Ford F-150 con cofre de aluminio, no intentes soldar MIG tradicional porque vas a perforar la lámina. Usa MIG-brazing con antorcha push-pull para alimentar alambre blando y mantén la pieza precalentada a 80-100 °C.
Equipo de protección personal (EPP) obligatorio en el taller
Un soldador en la colonia Guerrero trabaja jornadas de 10 horas. Si no usa EPP para soldador completo, en 5 años tiene problemas de vista y pulmones. PROFECO y la STPS pueden multar al taller si un inspector ve a un trabajador soldando sin careta o sin extractor.
Caretas automáticas, filtros DIN y gafas de protección
La careta automática oscurece el filtro al detectar el arco. Te permite entrar a soldar con la careta levantada y no perder tiempo, además protege la vista incluso del reflejo del ayudante.
- Filtro DIN 9-13: para MIG/MAG y electrodo revestido en general.
- Filtro DIN 11-13: para aluminio y aceros inox donde el arco es más brillante.
- Gafas de seguridad DIN 5: debajo de la careta, para esmerilar y limpiar sin quitarte la protección principal.
Guantes, mandil de cuero y polainas para soldador
Los guantes de cuero de soldador deben ser largos (tipo "gauntlet") para proteger el antebrazo de salpicadura. El mandil de cuero protege el torso y los muslos.
Las polainas (pierneras) cubren el empeine del pie, donde caen las chispas cuando soldas en postura baja.
Regla operativa: aplica la regla del doble protección: guantes + manga larga de algodón debajo del mandil. Las chispas no atraviesan dos capas y tu piel lo agradece.
Ventilación, extracción de humos y protección respiratoria
Soldar genera humos de óxido metálico, ozono y gases de CO₂. Un taller sin extracción se llena de neblina gris que se respira todo el día, y eso pega primero en las vías respiratorias del que más horas suelda.
- Extractor de humos con brazo articulado: obligatorio en la estación de soldadura fija.
- Respirador media cara con cartucho P100: para soldar en zonas con poca ventilación o cuando reparas en calle.
- Ventilación cruzada: abre puerta y ventana opuestas cuando sueldes fuera del área fija.
Paso accionable: invierte entre $4,000 y $8,000 MXN en careta automática DIN 11 + respirador P100 + guantes largos. Es tu seguro de vida laboral y el de tu equipo.
Consumibles, gas y herramientas de apoyo en soldadura
En la refaccionaria de la colonia preguntan a don Toño por qué su soldadura sale porosa. La respuesta casi siempre está en los consumibles soldadura carrocería que está usando: disco gastado, gas contaminado o boquilla tapada por salpicadura.
Alambres, discos de corte, lijado y desbaste
Alambre ER70S-6 0.8 mm Acero general Rollo de 5 kg cada 2-3 semanas Disco de corte 4.5" Corte de lámina 3-5 cortes por disco Disco flap 4.5" Desbaste y limpieza 1-2 horas de trabajo Lija disco 36-80 Limpieza de junta 1 disco por reparaciónHerramientas de corte y preparación de juntas
La preparación de juntas es el 50% del resultado final. Si no quitas pintura, óxido y grasa en 2-3 cm a cada lado de la unión, el cordón sale con poros y la pieza se despega en seis meses.
- Tijeras para lámina: corte limpio sin doblar el panel.
- Esmeril recto con disco laminado: para limpiar interior de dobleces y zonas cerradas.
- Cepillo de alambre rotativo: quitar óxido rápido en chasis y puntos de anclaje.
Boquillas, gases y consumibles de respaldo
Boquilla MIG 2-4 semanas Salpicadura pegada, gas mal distribuido Tubo de contacto 1-2 semanas Alambre se atora, arco errático Cilindro argón/CO₂ 4-8 horas de soldadura continua Cambio de flujo, arco inestablePaso accionable: ten siempre un rollo de repuesto de alambre 0.8 mm y un cilindro de gas de respaldo. Cuando se acaba a media chamba, pierdes $1,500 MXN en tiempo muerto y dejas al cliente esperando.
Mantenimiento, calibración y organización del equipo
El sábado en la mañana, don Beto abre el taller y antes de meter el primer coche revisa máquina, gas y herramienta. Esa rutina de 30 minutos es lo que separa al taller que factura $80,000 MXN al mes del que cierra a los dos años.
Calibración periódica de equipos MIG y de punto
La calibración no es solo mandar la máquina al servicio técnico: también es rutina diaria del operador.
- Diario: revisa flujo de gas (litros por minuto), estado de boquilla y tubo de contacto.
- Semanal: limpia interior de la antorcha con aire comprimido, revisa rodillos del alimentador.
- Mensual: calibra máquina de punto con galga de espesor, revisa electrodos.
- Anual: servicio técnico autorizado, cambio de mangueras y verificación eléctrica.
Almacenamiento seguro de cilindros de gas
Los cilindros de argón y CO₂ son bombas si se caen. PROFECO y las aseguradoras tienen reglas claras que aplican en cualquier inspección.
- Regla operativa: cilindro siempre vertical, con capuchón puesto cuando no se usa.
- Regla operativa: cadena o cincho fijo a pared o carro, nunca suelto en el piso.
- Regla operativa: separa argón de oxígeno por lo menos 6 metros.
Orden, limpieza y layout funcional del taller
Un taller de hojalatería y pintura bien organizado trabaja 20% más rápido. El layout funcional divide el espacio en zonas claras para que el coche fluya sin que el ayudante esté cruzando con herramienta.
- Zona de enderezado: torre, puente, rieles, lugar para coche en reparación.
- Zona de soldadura: mesa fija con extractor, máquina MIG, máquina de punto.
- Zona de consumibles: estantería cerrada para gas, alambre, boquillas.
- Zona de herramienta menor: panel con sombras para cada martillo, mandril, spoon.
Paso accionable: aplica la regla de los "5 minutos al cierre": los últimos 5 minutos del día son para limpiar boquilla, guardar herramienta y revisar cilindros. Mañana arrancas sin perder tiempo buscando la herramienta.
También te puede interesar
Reparación de abolladuras sin pintar: guía para talleres
Aprende la técnica PDR para talleres: repara abolladuras sin repintar, ahorra pintura y entrega el auto en horas. Guía con herramientas y precios.
Igualación de color digital vs manual en hojalatería
Compara igualación de color digital vs manual en hojalatería y pintura. Descubre cuál reduce mermas, evita retrabajos y mejora el repinte automotriz.